ДОМ / Новости / Руководство по шпоночным пазам шкивов: допуски, посадка шпонки, протяжка и основы сборки вала
Новости
Руководство по шпоночным пазам шкивов: допуски, посадка шпонки, протяжка и основы сборки вала
Упавшая шпонка, потертая ступица и ремень, который начинает подниматься по фланцу через две недели после ремонта. В этой последовательности обычно виноват ремень, но основная причина кроется в шпоночной канавке шкива. Когда шкив снимается с вала для технического обслуживания, шпонка пропадает первой, и замену слишком часто подбирают на глаз из того, что находится в контейнере для запасных частей. Разница между правильно установленным ключом и незакрепленным измеряется сотыми долями миллиметра, но от него зависит, выдержит ли соединение год изменений крутящего момента или выйдет из строя в течение месяца.
Сначала краткий ответ: шпоночная канавка шкива — это механически обработанная прорезь, вырезанная вдоль отверстия ступицы, совмещенная с прорезью на валу, которые вместе удерживают шпонку, которая передает крутящий момент и фиксирует угловое положение шкива. Правильно подберите ширину, глубину и качество поверхности, и ключ станет самым дешевым и предсказуемым компонентом трансмиссии. Если вы сделаете это неправильно, ключ станет предохранителем, который перегорит, иногда забирая с собой вал.
Что на самом деле делает шпоночный паз шкива
Этот один слот выполняет три работы, причем без всякой избыточности.
Передача крутящего момента. Рабочую нагрузку между валом и ступицей несет шпонка, а не трение.
Угловое расположение. Положение зубьев шкива или канавок на валу фиксируется шпоночной канавкой, а не посадкой отверстия.
Ссылка на сборку. Обработанный паз дает обслуживающему персоналу положительную точку ориентации, поэтому ступицу невозможно переустановить, отклонив ее на несколько градусов.
Сам крутящий момент передается через боковые поверхности шпонки на две узкие контактные полосы, одну на валу, а другую на ступице. Через эти полосы проходит каждый ньютон-метр нагрузки, в то время как углы паза концентрируют напряжение, а глубина паза удаляет из секции материал, который сопротивляется изгибу. Эти два эффекта объясняют, почему стандарты размеров ограничивают глубину t1 со стороны вала и делают ее немного меньшей, чем глубина со стороны ступицы t2: вал — это деталь, которую никто не хочет заменять, поэтому шпоночный паз расположен так, чтобы удерживать больше материала на стороне вала.
На синхронном шкиве шпоночный паз также устанавливает время. Если шпоночная канавка ступицы срезана на несколько градусов от базовой точки шага зубьев, зубья ремня встречаются с канавками шкива в неправильной точке цикла, и результат проявляется в виде неравномерного износа одной боковой поверхности зуба, а не в виде очевидной неисправности. Требования, применимые к канавке шкива, применимы и к прорези ступицы, поэтому профиль зуба ремня ГРМ и канавка шкива, в которой он проходит следует рассматривать как одну систему, а не как две части, купленные отдельно.
Размеры шпонок и шпоночных пазов: что исправляют стандарты
На метрических чертежах шпонка и шпоночный паз не являются произвольным выбором. Диаметр вала выбирает ряд, а этот ряд определяет поперечное сечение шпонки, глубину канавки вала и глубину канавки ступицы. Распространенной ошибкой является выбор размера канавки по размеру любой шпонки в ящике и игнорирование глубины, поскольку слишком глубокая канавка вала удаляет несущую часть вала, который уже работает под переменным крутящим моментом.
Номинальные размеры шпонки и шпоночного паза для обычных диаметров валов соответствуют серии DIN 6885. Всегда сверяйтесь с чертежом или действующим стандартом закупки.
Диапазон диаметров вала (мм)
Размер ключа Ш x В (мм)
Глубина канавки вала t1 (мм)
Глубина канавки ступицы t2 (мм)
от 6 до 8
2 х 2
1.2
1.0
Более 8 на 10
3 х 3
1.8
1.4
Более 10-12
4 х 4
2.5
1.8
От 12 до 17
5 х 5
3.0
2.3
От 17 до 22
6 х 6
3.5
2.8
От 22 до 30
8 х 7
4.0
3.3
От 30 до 38
10 х 8
5.0
3.3
От 38 до 44
12 х 8
5.0
3.3
От 44 до 50
14 х 9
5.5
3.8
От 50 до 58
16 х 10
6.0
4.3
От 58 до 65
18 х 11
7.0
4.4
От 65 до 75
20 х 12
7.5
4.9
Допуск по ширине — это та часть, которую действительно необходимо указать на чертеже. Ключи обычно имеют размер h9, а их посадка определяется двумя канавками. Канавка вала обычно удерживается крепче, чем канавка ступицы, поскольку ремонт повреждения вала обходится гораздо дороже. Насколько туго затянут шкив, зависит от того, как он собран: при скользящей посадке требуется зазор, чтобы его можно было нажимать вручную, а при нарезке или прессовой посадке может быть более плотная посадка, но ее становится труднее снять во время технического обслуживания.
Почему зазор имеет большее значение, чем номинальный размер
Шпонка номинальным диаметром 8 мм в канавке номинальным диаметром 8 мм практически ничего не говорит о том, как будет вести себя соединение. Что имеет значение, так это зазор, остающийся между боковой поверхностью шпонки и стенкой канавки после обработки. Как только этот зазор становится достаточно большим, чтобы шпонка могла двигаться под нагрузкой, шпонка начинает раскачиваться внутри паза каждый раз, когда крутящий момент меняется на противоположный, и на боковых сторонах начинается фрикционный износ.
Приведенные выше значения являются ориентировочными и используются для отображения тенденции, а не для использования в качестве таблицы измерений. Кривая начинается почти ровно, а это означает, что небольшой зазор в узком конце диапазона стоит очень мало жизни. После перегиба кривой падение становится круче, поэтому каждые дополнительные 0,02 мм зазора отнимают больше жизни, чем предыдущее приращение. Практический смысл заключается в том, что ослабление канавки ступицы на половину допуска для облегчения сборки перемещает привод по кривой, и имеет значение, где это приземлится. Слегка нагруженный ролик конвейера, работающий в одном направлении, допускает более свободную посадку, чем главный вал печатной машины, который постоянно меняет крутящий момент. По этой причине допуск на ширину шпоночного паза должен быть указан на чертеже, а не в руках станочника на верстаке.
Как шкивы со шпонками выходят из строя в эксплуатации
Порядок отказов удивительно постоянен от одного завода к другому, и он редко начинается со взлома ключа.
Этот рейтинг отражает то, что чаще всего выявляют разборки в мастерских по техническому обслуживанию, а не то, что производит лабораторная установка усталости. Раздражение на ключевых флангах проявляется в первую очередь, потому что оно развивается медленно и почти никогда не замечается во время планового обхода. За этим следует срез и растрескивание углов ступицы, поскольку после ослабления посадки ударная нагрузка концентрируется в углах паза. Деформация канавок вала занимает четвертое место и является наименее желанным явлением из всех, поскольку замена вала с насечками обходится гораздо дороже, чем замена шпонки. Проскальзывание шкива на валу — это просто конечное состояние, к тому времени зубья ремня также загрызаются. Урок однозначен: большинство поломок шкивов с шпонками связано с плохой посадкой, а не с недостаточной прочностью материала.
Материал ступицы меняет предел шпоночного паза
Ключ почти всегда является более твердой частью, поэтому на практике нагрузка ограничивается более мягкой из двух канавок. Это делает материал ступицы прямым дизайнерским решением, а не косметическим.
Алюминиевая ступица ведет себя иначе, чем чугунная или стальная, поскольку канавка выдерживает шпоночную нагрузку за счет прочности на сдвиг самого материала ступицы. Стальная ступица примерно в два раза превышает грузоподъемность серого чугуна, и этот разрыв объясняет, почему в сильно нагруженных приводах редко используются алюминиевые шкивы. Ковкий чугун находится между ними и представляет собой компромисс, на который соглашается большинство машиностроителей, когда важны и стоимость, и прочность. Ступицы из спеченного металла дешевы в производстве, но набирают около семидесяти баллов по этой шкале, что подходит для небольших, слегка нагруженных шкивов, а не для положений главной передачи. Если нельзя обойтись без алюминиевого шкива, обычное решение состоит в том, чтобы удлинить зацепление шпонки или переместить путь крутящего момента к зажимному элементу вместо шпонки. Сначала выберите материал ступицы с учетом его способности к сдвигу, затем взвесьте массу и стоимость относительно этой базовой линии.
Варианты обработки шпоночного паза ступицы
Прорезь в ступице может быть изготовлена несколькими способами, причем выбор меняет как достижимую точность, так и экономику заказа. В приведенном ниже сравнении два общих производственных маршрута сравниваются друг с другом по критериям, которые фактически определяют ценовое предложение.
В этом сравнении с радаром оценивается одна и та же шпонка ступицы, полученная двумя разными процессами, при этом каждая ось нормализуется от нуля до единицы. Прошивка обеспечивает высокую точность размеров, чистоту поверхности, скорость резания и доступ к внутренней шпоночной канавке, поскольку за один проход формообразующего инструмента получается паз за одно движение. Ее слабым местом является гибкость в небольших партиях, так как сама протяжка изготавливается и перетачивается под одну комбинацию ширины и глубины шпоночного паза. Обработка пазов ведет себя противоположным образом: стоимость ввода инструмента ниже, и гораздо легче приспособить одну ступицу или короткую партию, но процесс медленнее, и чистовая обработка обычно на шаг опережает протяжку. Резка проволоки и фрезерование занимают промежуточное положение и удобны при ремонтных работах, когда заказывать новую протяжку для одного шкива не имеет смысла. Решение обычно сводится к объему: если годовой объем производства оправдывает использование инструментов, разумным вариантом по умолчанию является протяжка, а ниже этого порога более реалистичным маршрутом является прорезка прорезей или резка проволоки.
Контрольный список сборки и проверки
Большинство проблем со шпоночными канавками возникает в течение десяти минут, необходимых для установки шкива. Короткая последовательность проверок удаляет почти все из них.
Измерьте ширину канавки вала и канавки ступицы штангенциркулем или нутромером и сравните показания с полем допуска на чертеже вместо того, чтобы оценивать посадку на ощупь.
Убедитесь, что шпонка находится на правильной глубине в обеих канавках. Между верхом шпонки и низом канавки ступицы должен быть небольшой зазор, но не плотный контакт.
Зачистите края канавок и удалите весь накатанный металл. Достаточно одного выступающего заусенца, чтобы наклонить ключ в пазу.
Пробно установите шкив на чистый и сухой вал. Задиры на отверстии или валу означают, что посадка слишком плотная для предполагаемого метода сборки.
Поверните ступицу так, чтобы шпоночная канавка совпала с канавкой вала, прежде чем надевать ее, и никогда не перетаскивайте шкив на место с помощью крепежного винта.
Затяните установочный винт или зажимной элемент указанным моментом, затем еще раз проверьте фазу зуба относительно ремня, если шкив синхронного типа.
Повторно проверьте радиальное биение после первых часов работы и добавьте показания в протокол планового технического обслуживания.
Шпоночная канавка шкива — ничем не примечательная деталь, узкая прорезь в куске металла, но она передает крутящий момент и сохраняет угловое положение, от которого зависит весь привод. Задайте ему определенный допуск по ширине и глубине, выберите посадку в соответствии с тем, как будет собираться шкив, и проводите измерения до установки, а не после. Подготовленное таким образом соединение с ключом редко становится первым, что выходит из строя на машине.
Для команд, заменяющих шкив или проектирующих новый привод, выбор шкива и ремня у одного и того же поставщика позволяет сохранить отверстие, шпоночную канавку и шаг зубьев на одной исходной точке чертежа. Jiangxi Kangqi Industrial производит резиновые зубчатые ремни, полиуретановые зубчатые ремни и соответствующие синхронные шкивы, при этом записи размеров доступны вместе с протоколами испытаний, поэтому посадка ступицы и профиль зуба определяются вместе, а не в двух отдельных обсуждениях.
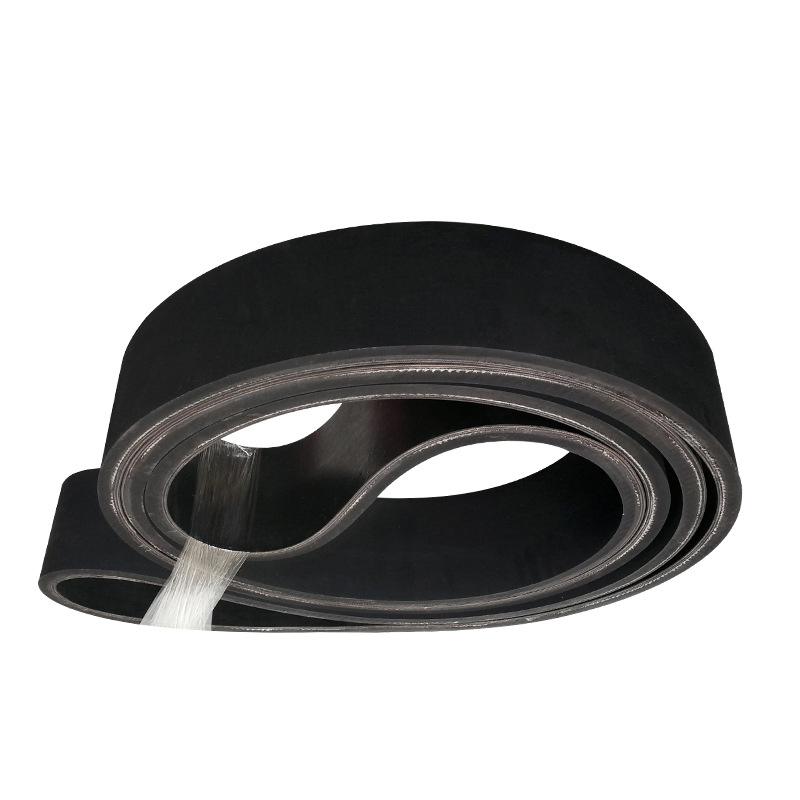
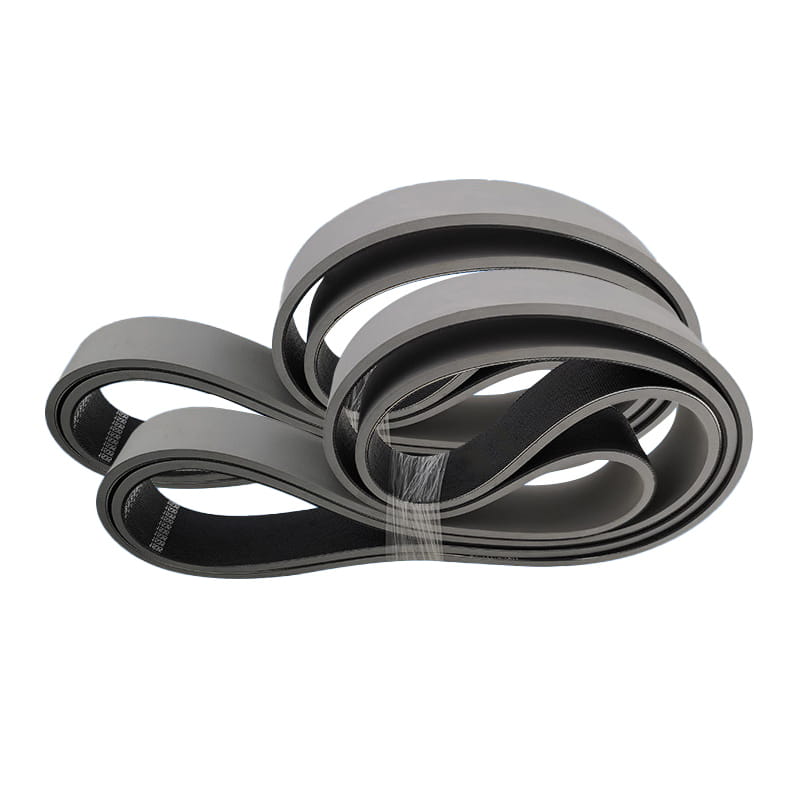
Конвейерная лента состоит из поверхностного клея, сердцевины и слоя клея. Кроме того, при ударе с большой высоты можно добавить слой буферной ткани, чтобы сделать его более ударопрочным.
Поверхностный клей
Используя натуральный каучук и синтетический каучук в качестве сырья, а также для повышения износостойкости, устойчивости к растрескиванию, устойчивости к старению и других свойств, поверхностный клей имеет различные характеристики, такие как износостойкость, стойкость к резанию, термостойкость, огнестойкость, морозостойкость, устойчивость к кислотам и щелочам, маслостойкость, устойчивость к статическому электричеству и так далее. Сердцевина слоя ткани
Слой ткани состоит из натурального волокна или химического волокна отдельно или из их комбинации, имеет одинаковое качество после одноэтапной обработки с помощью зрелого процесса и имеет хорошую адгезию с резиной. Клеевой слой
Клеевой слой очень важен для силы сцепления между слоями сердцевины конвейерной ленты, которая многократно сгибается. Особенно для конвейерных лент с высоким натяжением необходимо использовать слой клея с меньшим напряжением изгиба и меньшей усталостью из-за внутреннего напряжения.
Характеристики и модели могут быть настроены в соответствии с требованиями заказчика, толщина варьируется от 2,0 мм до 8,0 мм.
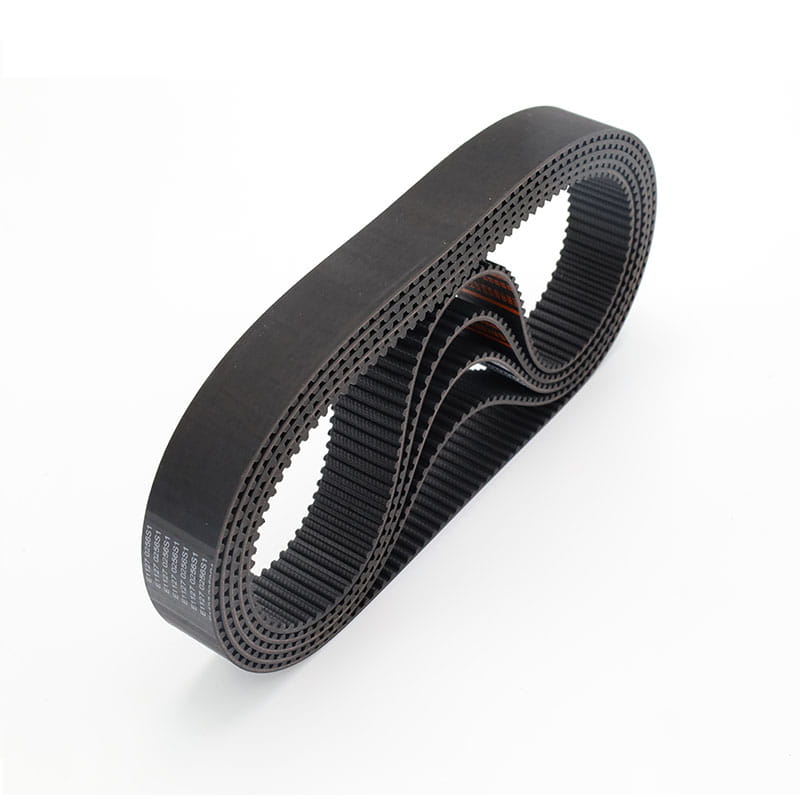
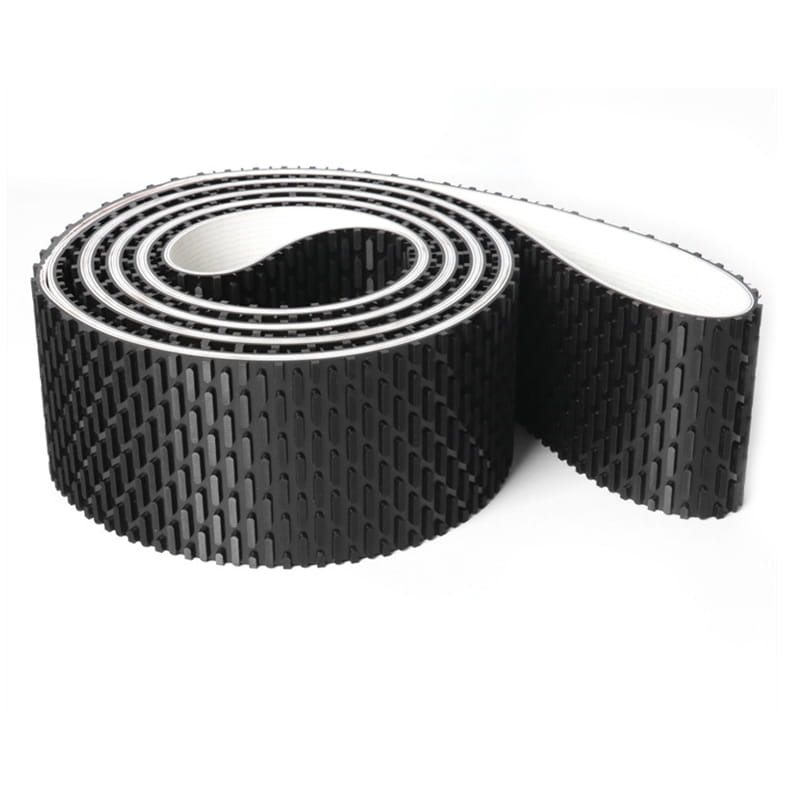
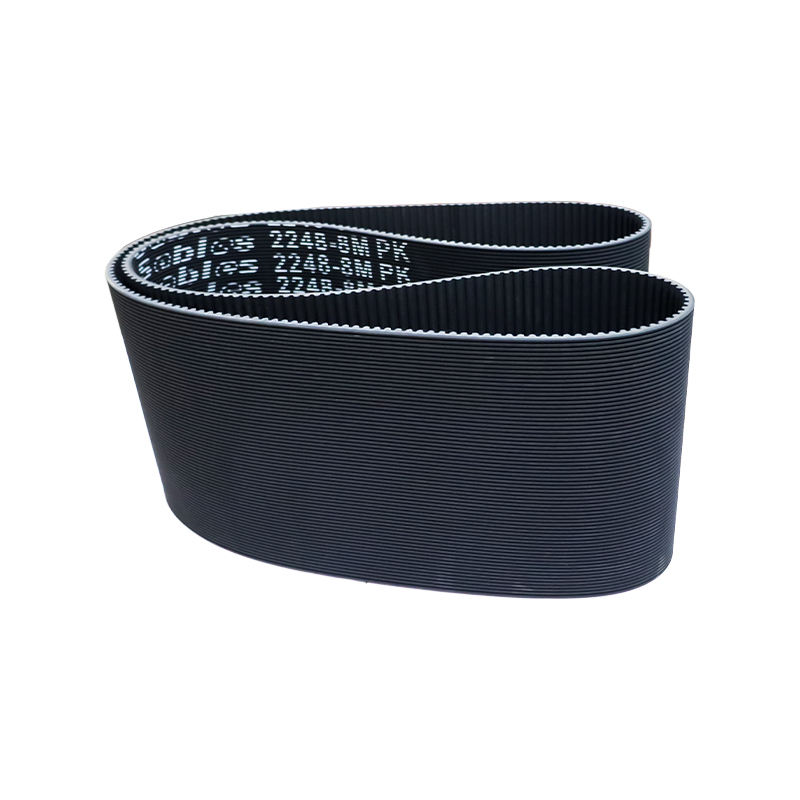
Высокоскоростные, плавные и малорасширяющиеся трансмиссионные и конвейерные системы, такие как текстильное оборудование, деревообрабатывающее оборудование, шлифовальное оборудование, автоматы по продаже билетов, машины для резки овощей и т. д. Характеристики: Высокая скорость и стабильность, высокая прочность на разрыв и низкое удлинение.
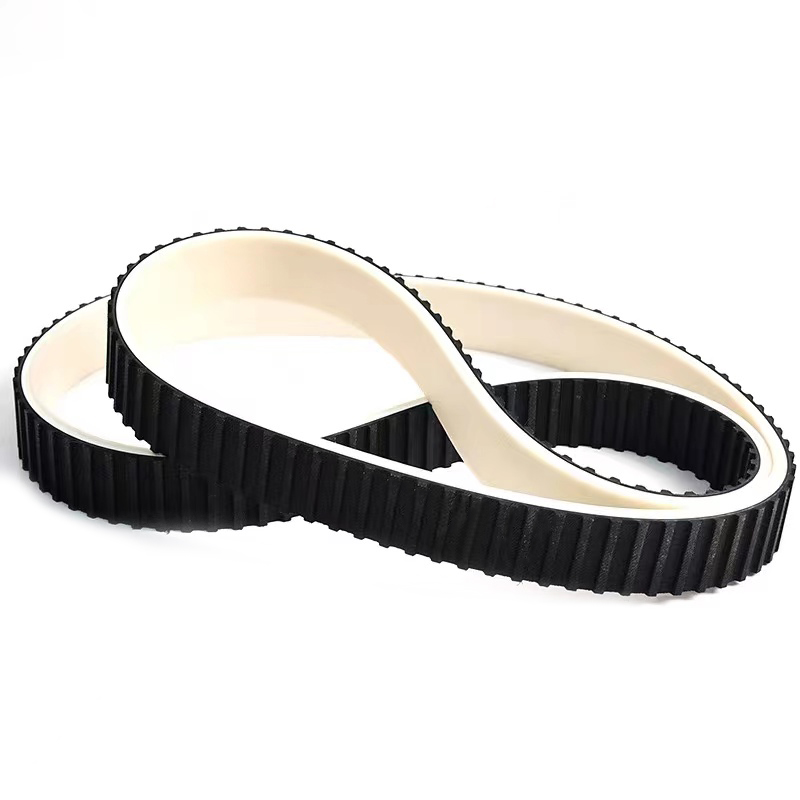
Тип ремня: Интегрированный плоский ремень из вулканизированного силикона и синхронизированный ремень из силикона Область применения:
Промышленность санитарно-гигиенических изделий, стекольное оборудование, машины для запечатывания и т. д. Характеристики: Антипригарное покрытие, высокий коэффициент трения и устойчивость к высоким температурам.
Бесшовная резиновая лента, производимая деревообрабатывающим оборудованием, может использоваться для шлифования, исправления и обрезки материалов сердцевины, строгания деревянных, ламинированных плит, пластиковых ламинированных плит и других машин, а также может помочь идеально обработать и выбрать поверхность.
Его особая технология заключается в методе изготовления и позволяет получить бесшовный ремень необходимого размера. Мы не только строго контролируем качество, но и настаиваем на использовании импортных материалов, чтобы улучшить производительность нашей шлифовальной ленты.
Все детали по толщине и прочности абсолютно одинаковы.
Он имеет хорошую линейную работу.
Высокая гибкость может использоваться для колес небольшого диаметра.
Он может сохранять плоскостность и недеформируемость под рабочим давлением.
Коэффициент трения между нижней частью ремня и поверхностью пластины очень низкий.
Поскольку поверхностный слой ленты покрыт резиной, улучшается адгезия и устойчивость конвейерной ленты.
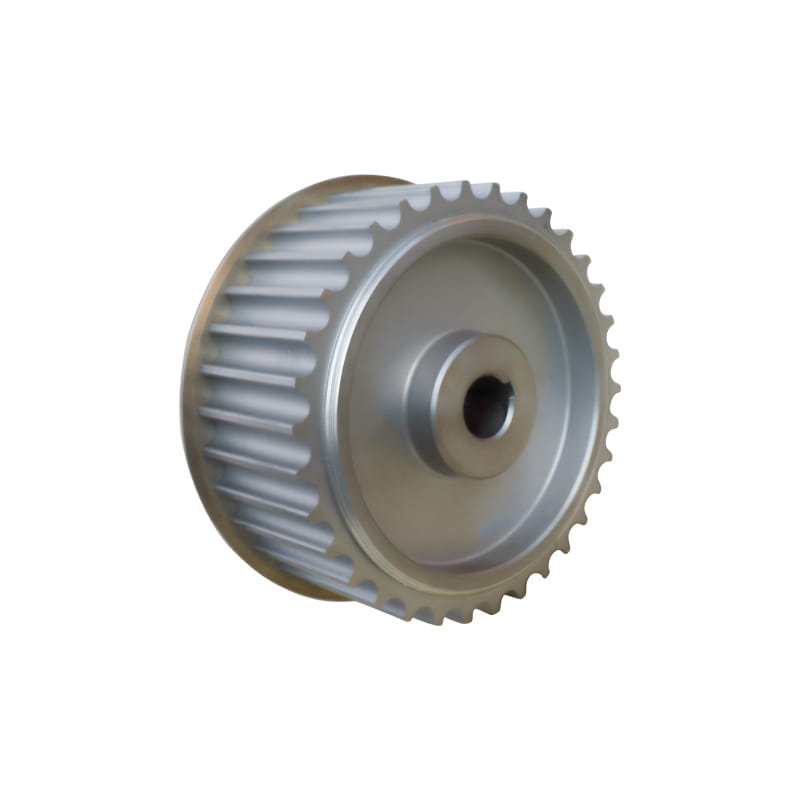
Применить к каждому полю системы устройств с синхронным приводом. Характеристики:
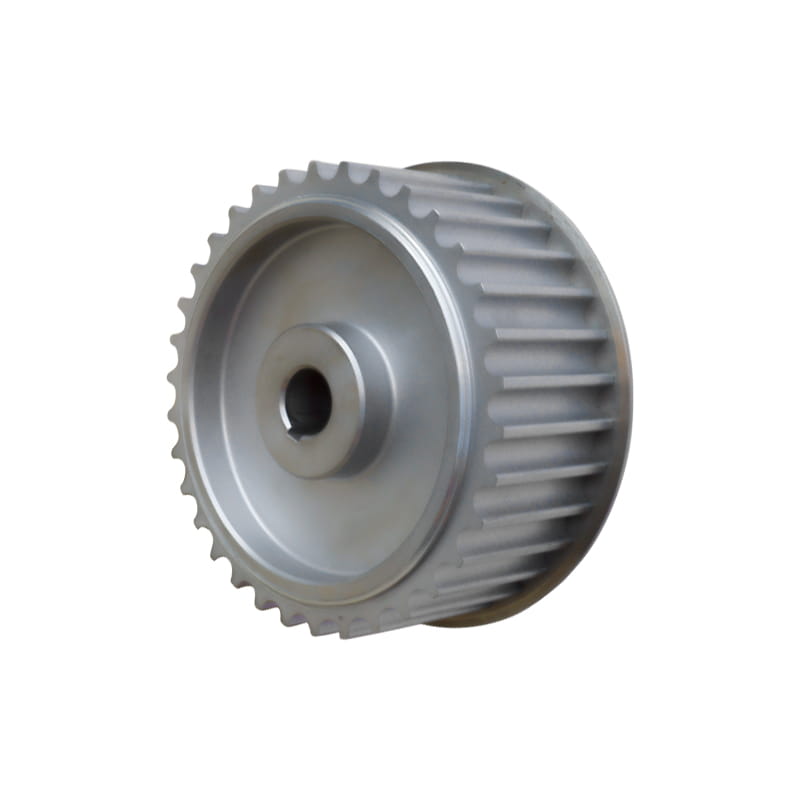
Обеспечьте координацию с ремнем, чтобы повысить точность и срок службы приводного механизма. В соответствии с требованиями заказчика, оптимальное приводное решение для настройки можно разделить на сталь 45 #, алюминиевый сплав, нержавеющую сталь, чугун, нейлон и т. Д. В зависимости от материала.
Он подходит для наружного передающего оборудования, транспортного оборудования, медицинского оборудования, электроинструментов, бытовой техники и спортивного оборудования. Характеристики:
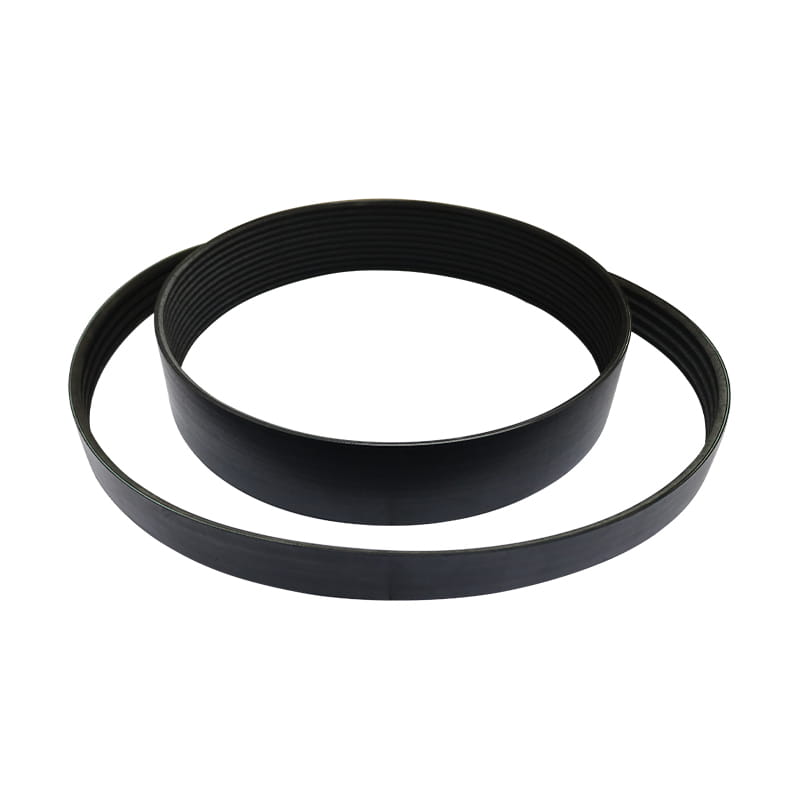
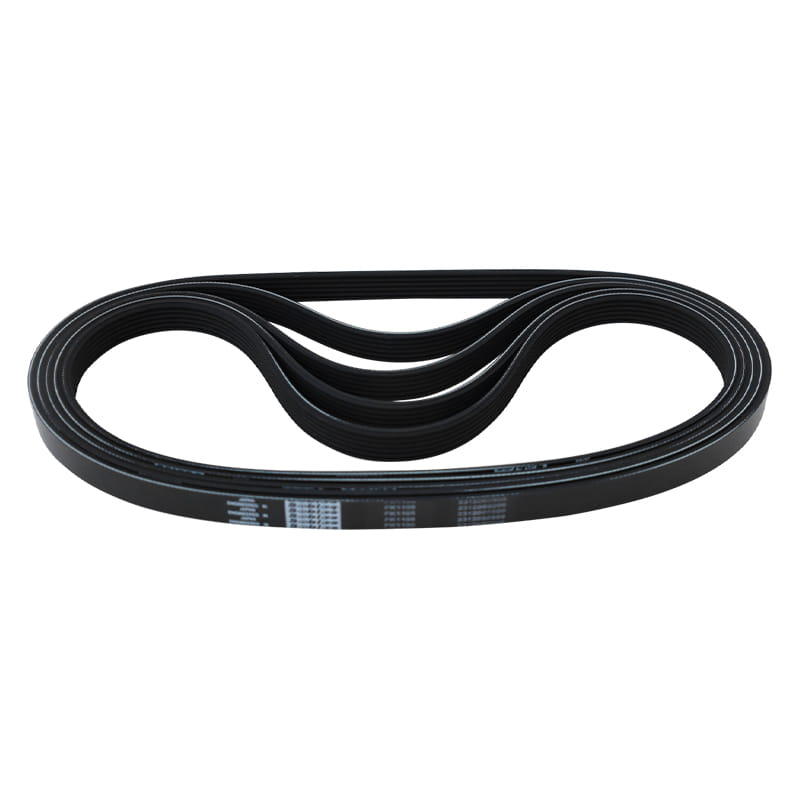
1. Мощность передачи поликлинового ремня выше, чем у обычного клинового ремня, на 30 % при одинаковом зазоре.
2. Система передачи поликлинового ремня имеет компактную структуру, и при одинаковой мощности передачи пространство, занимаемое
Передающее устройство на 25 % меньше, чем у обычного клинового ремня.
3. Поликлиновой ремень тонкий и гибкий и подходит для передачи с небольшим диаметром шкива и высокоскоростной передачи с ремнем.
скорость до 40м/с; Небольшая вибрация, меньше нагрева и стабильная работа.
4. Поликлиновой ремень термостойкий, маслостойкий, износостойкий, с небольшим удлинением и длительным сроком службы.